


检测信息(部分)
埋弧焊用低合金钢焊丝和焊剂是焊接材料领域的重要组成部分,广泛应用于压力容器、桥梁结构、船舶制造、管道工程及大型钢结构等关键领域。该类焊接材料通过埋弧焊工艺实现金属连接,其质量直接影响焊接接头的力学性能和使用安全。
低合金钢焊丝作为填充材料,其化学成分和力学性能需满足特定标准要求;焊剂则在焊接过程中起到保护熔池、稳定电弧、改善焊缝成型等作用。两者配合使用时,需确保熔敷金属具有足够的强度、韧性和抗裂性能。
针对埋弧焊用低合金钢焊丝和焊剂的检测,主要依据GB/T 12470等相关国家标准,对焊丝的化学成分、力学性能、尺寸偏差以及焊剂的焊接工艺性能、冶金性能等进行系统评价,确保产品满足工程应用需求。
检测项目(部分)
- 化学成分分析——测定焊丝及熔敷金属中C、Mn、Si、S、P等元素含量,评估材料成分是否符合标准要求
- 拉伸强度测试——测定熔敷金属的抗拉强度,评价焊接接头的承载能力
- 屈服强度测试——测定熔敷金属的屈服强度,反映材料的塑性变形抗力
- 延伸率测定——测量试样断裂后的伸长率,表征材料的塑性变形能力
- 断面收缩率测定——测量试样断裂处横截面积的缩减比例,评价材料的塑性
- 冲击韧性试验——测定熔敷金属在不同温度下的冲击吸收功,评估材料的韧性储备
- 硬度测试——测定焊缝、热影响区及母材的硬度值,分析焊接接头硬度分布
- 弯曲试验——检验焊接接头的弯曲性能,评价焊缝的致密性和塑性
- 焊缝外观检查——检查焊缝表面成型质量,包括焊缝余高、宽度、咬边等
- 射线探伤检测——检测焊缝内部气孔、夹渣、裂纹等缺陷
- 超声波探伤检测——探测焊缝内部的立体型缺陷,评估缺陷位置和尺寸
- 磁粉探伤检测——检测焊缝表面及近表面的裂纹、气孔等缺陷
- 渗透探伤检测——检测焊缝表面开口缺陷,适用于非铁磁性材料
- 金相组织分析——观察焊缝、热影响区的显微组织,评价组织形态和相组成
- 晶粒度测定——测量焊缝金属的晶粒尺寸,评估晶粒细化程度
- 夹杂物评定——分析焊缝中非金属夹杂物的类型、尺寸和分布
- 扩散氢含量测定——测量焊缝金属中的扩散氢含量,评估冷裂纹敏感性
- 焊剂粒度分析——测定焊剂的粒度分布,确保焊接工艺稳定性
- 焊剂含水量测定——测量焊剂中的水分含量,防止气孔缺陷产生
- 焊剂脱渣性测试——评价焊剂脱渣性能,影响焊缝表面质量和生产效率
- 焊剂焊接工艺性能评定——综合评价焊剂的电弧稳定性、焊缝成型等工艺特性
- 焊丝直径偏差测量——检验焊丝直径是否符合标准公差要求
- 焊丝表面质量检查——检查焊丝表面是否有锈蚀、油污、划伤等缺陷
- 焊丝镀层质量检测——评价镀铜焊丝的镀层均匀性和结合强度
检测仪器(部分)
- 直读光谱仪
- 碳硫分析仪
- 材料试验机
- 冲击试验机
- 布氏硬度计
- 洛氏硬度计
- 维氏硬度计
- 金相显微镜
- 图像分析系统
- X射线探伤机
- 超声波探伤仪
- 磁粉探伤设备
- 渗透检测套装
- 气相色谱仪
- 扩散氢测定仪
- 激光粒度分析仪
- 电热干燥箱
- 电子天平
- 焊丝直径测量仪
- 焊接工艺评定设备
检测范围(部分)
- H08MnA低合金钢焊丝
- H10Mn2低合金钢焊丝
- H08MnMoA低合金钢焊丝
- H08Mn2MoA低合金钢焊丝
- H08Mn2MoVA低合金钢焊丝
- H10Mn2MoA低合金钢焊丝
- H10Mn2MoVA低合金钢焊丝
- H08CrMoA低合金钢焊丝
- H13CrMoA低合金钢焊丝
- H08CrMoVA低合金钢焊丝
- H08CrNi2MoA低合金钢焊丝
- H10MnSi低合金钢焊丝
- H10MnSiMo低合金钢焊丝
- H08MnSi低合金钢焊丝
- H11MnSi低合金钢焊丝
- 熔炼型焊剂
- 烧结型焊剂
- 陶质型焊剂
- 中性焊剂
- 活性焊剂
- 高锰型焊剂
- 中锰型焊剂
- 低锰型焊剂
- 高硅型焊剂
- 低硅型焊剂
- 高氟型焊剂
- 铝钛型焊剂
- 钙铝型焊剂
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 12470-2003 | 埋弧焊用低合金钢焊丝和焊剂 | (CN-GB)国家标准 | 2003-11-28 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 2 | NB/T 20009.10-2021 | 压水堆核电厂用焊接材料 第10部分:低合金钢埋弧焊用焊丝和焊剂 | (CN-NB)行业标准-能源 | J33焊接与切割 | 25.160.20焊接消耗品 | |
| 3 | NB/T 20009.10-2013 | 压水堆核电厂用焊接材料 第10部分:1级设备埋弧焊用低合金钢焊丝和焊剂 | (CN-NB)行业标准-能源 | 2013-06-08 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 4 | NB/T 20009.30-2017 | 压水堆核电厂用焊接材料 第30部分:安全1级设备埋弧焊用低合金钢焊丝和焊剂 | (CN-NB)行业标准-能源 | 2017-02-10 | F69核反应堆与核电厂核岛设备 | 27.120.20核电站、安全 |
| 5 | GB/T 5293-2018 | 埋弧焊用非合金钢及细晶粒钢实心焊丝、药芯焊丝和焊丝-焊剂组合分类要求 | (CN-GB)国家标准 | 2018-03-15 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 6 | GB/T 12470-1990 | 低合金钢埋弧焊用焊剂 | (CN-GB)国家标准 | 1990-09-08 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 7 | JIS Z 3351:2012 | Solid wires for submerged arc welding of carbon steel and low alloy steel | (JP-JSA)日本工业标准调查会 | 2012-01-01 | ||
| 8 | T/CNEA 102.15-2021 | 压水堆承压部件 焊接 第15部分:低合金钢埋弧焊焊丝和焊剂 | (CN-TUANTI)团体标准 | 2021-06-04 | F65核电厂核岛 | 27.120.20核电站、安全 |
| 9 | DIN EN ISO 14171:2016-12 | Welding consumables - Solid wire electrodes, tubular cored electrodes and electrode/flux combinations for submerged arc welding of non alloy and fine grain steels - Classification (ISO 14171:2016) | (DE-DIN)德国标准化学会 | 2016-12-01 | ||
| 10 | UNE-EN 756:2005 | Welding consumables. Solid wires, solid wire-flux and tubular cored electrode-flux combinations for submerged arc welding of non alloy and fine grain steels. Classification | (ES-UNE)西班牙标准 | 2005-01-26 | ||
| 11 | BS EN ISO 14171:2016 | Welding consumables. Solid wire electrodes, tubular cored electrodes and electrode/flux combinations for submerged arc welding of non alloy and fine grain steels. Classification | (GB-BSI)英国标准学会 | 2016-08-31 | ||
| 12 | KS B ISO 14171 | 용접 재료 — 비합금과 세립강의 서브머지드 아크 용접용 솔리드 와이어 전극, 튜브형 코어드 전극 및 전극과 플럭스의 조합 — 분류 | (KR-KS)韩国标准 | 2024-12-31 | 25.160.20焊接消耗品 | |
| 13 | KS B ISO 14171-2024 | 용접 재료 — 비합금과 세립강의 서브머지드 아크 용접용 솔리드 와이어 전극, 튜브형 코어드 전극 및 전극과 플럭스의 조합 — 분류 | (KR-KS)韩国标准 | 2024-12-31 | 25.160.20焊接消耗品 | |
| 14 | ISO 14171:2002 | Welding consumables — Wire electrodes and wire-flux combinations for submerged arc welding of non alloy and fine grain steels — Classification | (IX-ISO)国际标准化组织 | 2002-10-25 | 25.160.20焊接消耗品 | |
| 15 | AS/NZS ISO 14171:2013 | Welding consumables - Solid wire electrodes, tubular cored electrodes and electrode/flux combinations for submerged arc welding of non alloy and fine grain steels - Classification | (AU-AS/NZS)澳大利亚/新西兰标准 | 2013-02-20 | ||
| 16 | KS D 7102(2009) | 탄소강 및 저합금강용 서브머지드 아크용접 플럭스 | (KR-KS)韩国标准 | 1989-06-27 | ||
| 17 | KS D 7102-1989(2009) | 탄소강 및 저합금강용 서브머지드 아크용접 플럭스 | (KR-KS)韩国标准 | 1989-06-27 | ||
| 18 | AWS A5.23/A5.23M:2007 | Specification for Low-Alloy Steel Electrodes and Fluxes for Submerged Arc Welding | (US-AWS)美国焊接协会 | 2007-06-25 | ||
| 19 | ISO 14171:2010 | Welding consumables — Solid wire electrodes, tubular cored electrodes and electrode/flux combinations for submerged arc welding of non alloy and fine grain steels — Classification | (IX-ISO)国际标准化组织 | 2010-09-29 | 25.160.20焊接消耗品 | |
| 20 | MIL MIL-E-23765/4 | ELECTRODES - WELDING, BARE, SOLID; AND FLUXES, SUBMERGED ARC WELDING, CARBON AND LOW ALLOY STEELS | (US-MIL)美国军事规范和标准 | 1989-09-15 |
检测方法(部分)
- GB/T 12470 埋弧焊用低合金钢焊丝和焊剂
- GB/T 5293 埋弧焊用碳钢焊丝和焊剂
- GB/T 228.1 金属材料拉伸试验
- GB/T 229 金属材料夏比摆锤冲击试验
- GB/T 232 金属材料弯曲试验
- GB/T 231.1 金属材料布氏硬度试验
- GB/T 4340.1 金属材料维氏硬度试验
- GB/T 3323 金属熔化焊焊接接头射线照相
- GB/T 11345 焊缝无损检测超声检测技术
- GB/T 15822 无损检测磁粉检测
- GB/T 18851.1 无损检测渗透检测
- GB/T 13298 金属显微组织检验方法
- GB/T 6394 金属平均晶粒度测定方法
- GB/T 10561 钢中非金属夹杂物含量的测定
- GB/T 3965 熔敷金属中扩散氢测定方法
- GB/T 223 钢铁及合金化学分析方法
- YB/T 5127 焊接用钢盘条
- JB/T 3223 焊接材料质量管理规程
总结
埋弧焊用低合金钢焊丝和焊剂的检测工作是保障焊接工程质量的重要环节。通过对焊丝化学成分、力学性能以及焊剂工艺性能的系统检测,可以有效控制焊接材料质量,确保焊接接头满足设计要求和使用性能。检测过程中应严格按照相关国家标准执行,保证检测数据的准确性和可靠性,为工程建设提供有力的技术支撑。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
检测实验室(部分)
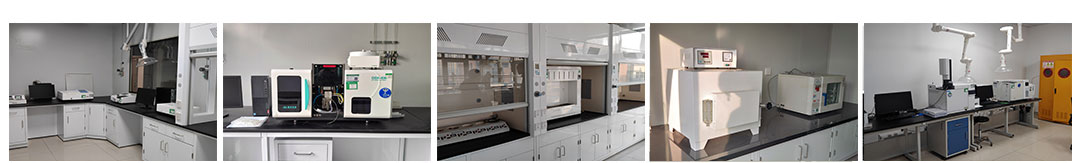
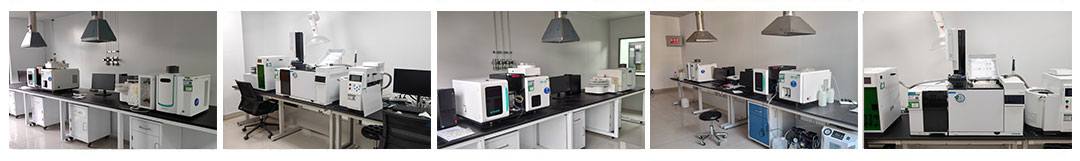
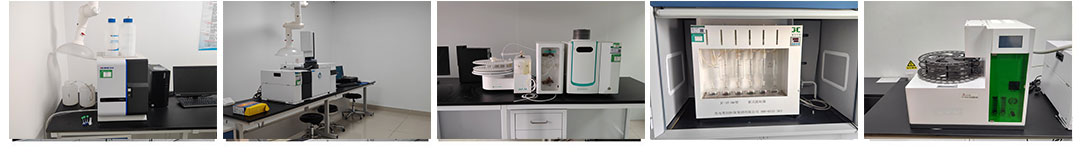
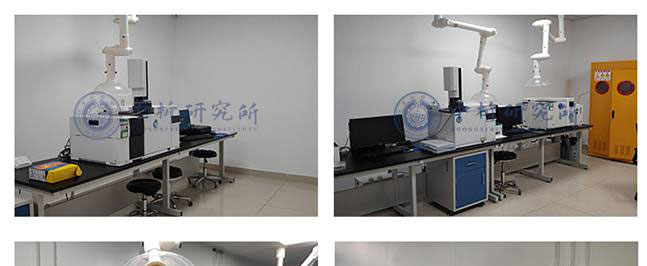
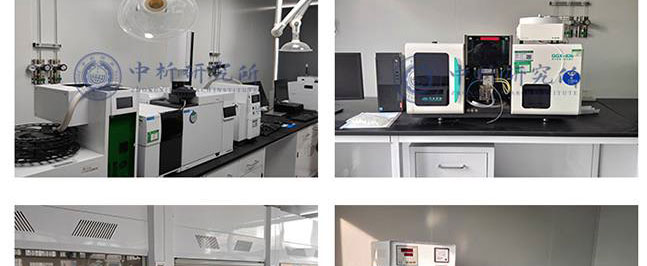
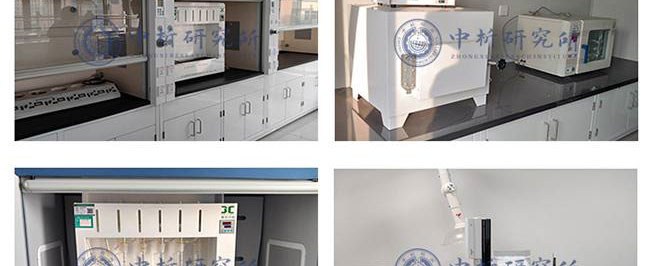
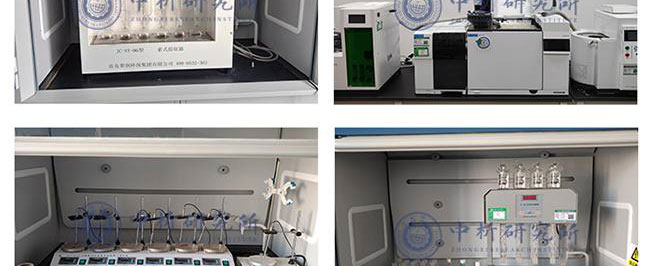
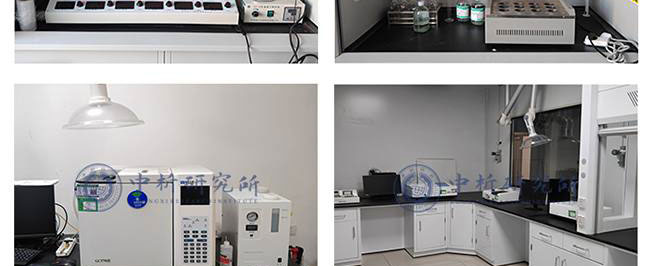
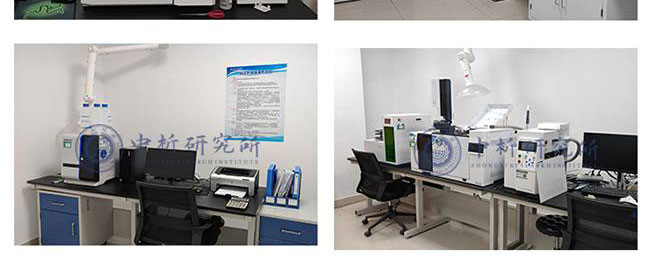
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。
以上为埋弧焊用低合金钢焊丝和焊剂检测的检测内容,如需更多内容以及服务请联系在线工程师。
