


检测信息
浓缩罐检测是针对制药、食品、化工等行业用于物料蒸发浓缩的压力容器进行的安全与性能评定。该设备在真空或常压状态下通过加热使料液溶剂汽化,从而提高溶液浓度,其运行安全性直接关系到生产连续性与操作人员人身安全。
检测目的在于排查罐体焊缝内部缺陷、材质劣化及受压元件变形等隐患,防止因腐蚀或疲劳导致的泄漏与爆炸事故。技术手段涵盖无损探伤、理化分析、力学性能测试及耐压试验等多个检测维度。
检测流程通常包含资料审查、外观与几何尺寸测量、壁厚测定、无损探伤、压力试验及密封性测试等环节,核心参数涉及罐体很小壁厚、焊缝缺陷等级、压力承受极限及泄漏率等指标。
浓缩罐检测检测项目
- 罐体壁厚测定:用于评估浓缩罐壳体因腐蚀或冲刷造成的壁厚减薄程度,判定是否满足很小允许壁厚要求。
- 焊缝射线探伤:通过X射线检测焊缝内部是否存在裂纹、气孔或夹渣等体积型缺陷,确保焊接接头质量。
- 焊缝超声波探伤:利用超声波检测焊缝内部面积型缺陷如未熔合、裂纹,判定缺陷的长度和深度。
- 磁粉检测:用于发现铁磁性材质浓缩罐表面及近表面的疲劳裂纹或应力腐蚀裂纹,判定表面缺陷的位置和形状。
- 渗透检测:通过着色渗透液显示浓缩罐非多孔性材料表面的开口缺陷,评估表面裂纹走向及长度。
- 耐压试验:通过水压或气压测试验证浓缩罐在超过设计压力下的整体强度和结构稳定性。
- 气密性试验:检验浓缩罐在规定工作压力下的密封性能,判定是否存在介质泄漏风险。
- 焊缝化学成分分析:通过光谱法分析焊缝金属的碳、硫、磷等元素含量,判定材质是否符合标准要求。
- 金相组织检验:观察浓缩罐关键部位金属的显微组织,评估是否存在晶间腐蚀或材质劣化现象。
- 硬度测试:测量焊缝、热影响区及母材的维氏或布氏硬度,判定是否存在硬化或软化现象。
- 垂直度检测:测量罐体中心线的垂直偏差,确保设备安装符合规范且受力均匀。
- 椭圆度测量:检测罐体横截面的椭圆度变形,防止因失圆导致应力集中。
- 表面腐蚀检测:评估罐体内外表面的腐蚀面积、深度及腐蚀产物,判定防腐层的有效性。
- 法兰平行度测量:检测接管法兰密封面的平行度偏差,预防因受力不均导致的密封失效。
- 安全阀校验:测试安全阀的开启压力和回座压力,确保超压时能正常泄压。
- 压力表精度校验:校验压力表的示值误差,确保运行压力监控的准确性。
- 视镜透光率检测:检查视镜玻璃的透光性能和表面状态,保障操作人员的可视监控需求。
- 搅拌轴密封检测:评估机械密封或填料密封的泄漏量,判定轴封的密封有效性。
- 残留氯离子检测:测定不锈钢浓缩罐内表面残留氯离子含量,防止引发应力腐蚀开裂。
- 涂层厚度测量:使用测厚仪测定防腐涂层或保温层的厚度,判定是否符合设计规定。
常见问题
浓缩罐检测检测需要多长时间?通常7-15个工作日。具体时间取决于罐体容积、检测项目数量及现场作业条件,若涉及大面积无损探伤或复杂的理化分析,周期可能会相应延长。
浓缩罐检测检测费用大概多少?根据检测项目数量确定。基础的外观检查与壁厚测定费用较低,若需增加射线探伤、金相分析或特殊材质化验等项目,费用将按实际检测内容核算。
浓缩罐检测检测报告有什么用途?可用于质量评估、项目验收。报告可作为设备投用前的合规性证明、定期检验记录以及发生质量纠纷时的技术依据。
浓缩罐检测需要做哪些前期准备?检测前需将罐内物料排空并清洗干净,打开人孔进行通风置换,切断与罐体连接的物料管线并加盲板隔离,确保检测作业环境安全。
检测范围
- 真空减压浓缩罐
- 单效外循环浓缩罐
- 双效外循环浓缩罐
- 三效外循环浓缩罐
- 强制循环浓缩罐
- 升降膜式蒸发浓缩罐
- 中央循环管式浓缩罐
- 悬筐式浓缩罐
- 夹套加热浓缩罐
- 盘管加热浓缩罐
- 不锈钢浓缩罐
- 搪玻璃浓缩罐
- 碳钢浓缩罐
- 制药提取液浓缩罐
- 食品果汁浓缩罐
- 化工溶剂回收浓缩罐
- 中药浸膏浓缩罐
- 牛奶浓缩蒸发罐
- 废水蒸发浓缩罐
- 防爆型浓缩罐
- 可倾式浓缩罐
- 带搅拌浓缩罐
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | JB/T 20037-2016 | 真空浓缩罐 | (CN-JB)行业标准-机械 | 2016-04-05 | C91原料药加工机械与设备 | 55.120罐、听、管 |
| 2 | JB/T 20036-2016 | 提取浓缩罐 | (CN-JB)行业标准-机械 | 2016-04-05 | C91原料药加工机械与设备 | 55.120罐、听、管 |
| 3 | JB 20037-2004 | 真空浓缩罐 | (CN-JB)行业标准-机械 | 2004-02-05 | C91原料药加工机械与设备 | |
| 4 | JB 20036-2004 | 提取浓缩罐 | (CN-JB)行业标准-机械 | 2004-02-05 | C91原料药加工机械与设备 | |
| 5 | YY 0024-1990 | 提取浓缩罐 | (CN-YY)行业标准-医药 | 1990-11-15 | C91原料药加工机械与设备 | 55.120罐、听、管 |
| 6 | YY 0025-1990 | 真空浓缩罐 | (CN-YY)行业标准-医药 | 1990-11-15 | C91原料药加工机械与设备 | 55.120罐、听、管 |
| 7 | ГОСТ 33921-2016 | Консервы молочные. Молоко сгущенное с сахаром вареное. Технические условия | (RU-GOST)俄罗斯国家标准 | 2016-11-22 | B40畜牧综合 | 67.100.10奶及加工奶产品 |
| 8 | GB 4820-2013e | 罐道木 | (CN-GB)国家标准 | 2013-11-12 | B68原条与原木 | 79.040木材、原木和锯材 |
| 9 | GB 4820-2013 | 罐道木 | (CN-GB)国家标准 | 2013-11-12 | B68原条与原木 | 79.040木材、原木和锯材 |
| 10 | ГОСТ 32102-2013 | Консервы. Продукция соковая. Соки фруктовые концентрированные. Общие технические условия | (RU-GOST)俄罗斯国家标准 | 2013-06-07 | X04基础标准与通用方法 | 67.160.20无酒精饮料 |
| 11 | ГОСТ 31703-2012 | Консервы молокосодержащие сгущенные с сахаром. Общие технические условия | (RU-GOST)俄罗斯国家标准 | 2012-11-15 | X70/79罐头 | 67.100.10奶及加工奶产品 |
| 12 | GB/T 13879-2015 | 贮奶罐 | (CN-GB)国家标准 | 2015-12-10 | B93农副产品与饲料加工机械 | 65.040.20农产品加工和贮存用建筑物和装置 |
| 13 | GB/T 40360-2021 | 不含气饮料金属罐灌装封罐机 通用技术条件 | (CN-GB)国家标准 | 2021-08-20 | J83仓储设备、装卸机械 | 55.200包装机械 |
| 14 | GB/T 25935-2010 | 橡胶硫化罐 | (CN-GB)国家标准 | 2010-12-23 | G95橡胶、塑料用机械 | 83.200橡胶和塑料工业设备 |
| 15 | GB/T 21730-2008 | 浓缩橙汁 | (CN-GB)国家标准 | 2008-04-21 | X50饮料综合 | 67.160.20无酒精饮料 |
| 16 | QB/T 8127-2025 | 浓缩发酵乳和风味浓缩发酵乳 | (CN-QB)行业标准-轻工 | 2025-04-10 | X16乳与乳制品 | 67.100.10奶及加工奶产品 |
| 17 | MT/T 236-2011 | 矩形钢罐道 滚轮罐耳 | (CN-MT)行业标准-煤炭 | 2011-04-12 | D93提升、贮运设备 | 73.100.40牵引和起重设备 |
| 18 | BB/T 0019-2013 | 包装容器 方罐与扁圆罐 | (CN-BB)行业标准-包装 | 2013-12-31 | A82包装材料与容器 | 55.120罐、听、管 |
| 19 | ГОСТ Р 54757-2011 | Консервы молочные, молочные составные и молокосодержащие сгущенные. Органолептический анализ. Термины и определения | (RU-GOST)俄罗斯国家标准 | X00/09食品综合 | 67.100.10奶及加工奶产品 | |
| 20 | MIL MIL-B-1070E Notice 1-Cancellation | BREAD, WHITE, ENRICHED, CANNED (NO S/S DOCUMENT) | (US-MIL)美国军事规范和标准 | 1992-06-24 |
检测方法
- 目视检查:通过肉眼或借助放大镜、内窥镜观察罐体内外表面、焊缝外观及几何尺寸。
- 超声波测厚法:利用超声波脉冲反射原理测量罐体壁厚,判定材料减薄情况。
- 射线照相法:采用X或γ射线穿透金属构件,通过胶片或数字成像显示内部缺陷。
- 超声波衍射时差法(TOFD):利用超声波衍射信号精确测定焊缝内部缺陷的自身高度。
- 磁粉探伤法:对铁磁性材料磁化后施加磁粉,通过磁痕显示表面及近表面缺陷。
- 渗透探伤法:将渗透液涂覆于表面,清洗后施加显像剂以显示开口缺陷痕迹。
- 水压试验法:将罐内注满水并加压至规定试验压力,保压观察有无渗漏或异常变形。
- 气压试验法:使用压缩气体加压,通过涂刷肥皂水或采用精密仪器检测气体泄漏。
- 光谱分析法:使用直读光谱仪激发材料产生光谱,测定金属中各元素的含量。
- 金相显微镜法:制备金相试样并抛光腐蚀,在显微镜下观察金属的微观组织结构。
- 里氏硬度法:通过测量冲击球头回弹速度来计算材料的硬度值。
- 三坐标测量法:利用三坐标测量仪精确采集法兰、接管等部位的空间尺寸和形位公差。
总结
浓缩罐检测是对蒸发浓缩设备结构完整性、焊缝质量及承压能力开展的评定。北京中科光析科学技术研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质。报告可用于设备验收及维护,周期为7-15个工作日。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
检测实验室(部分)
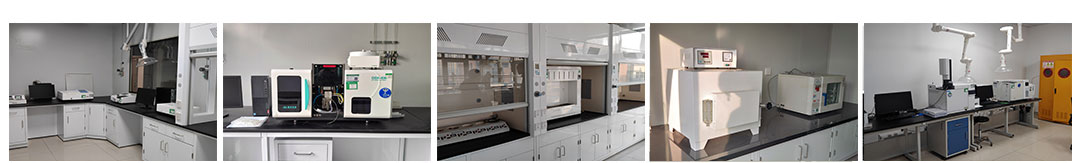
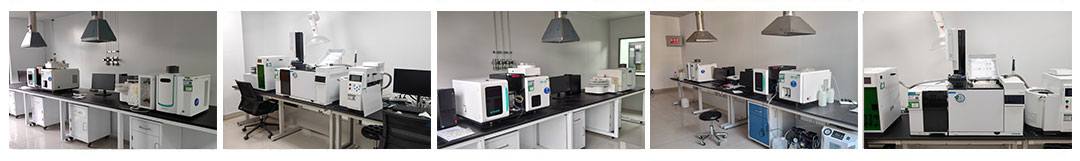
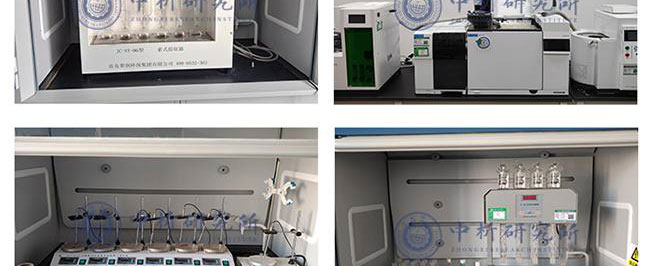
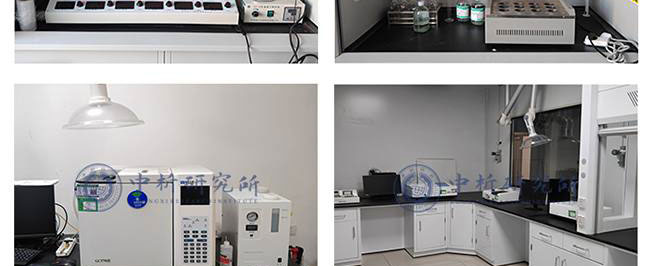
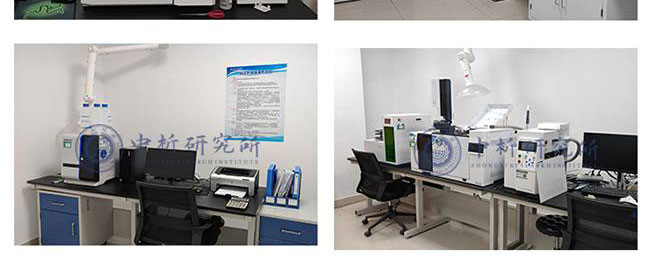
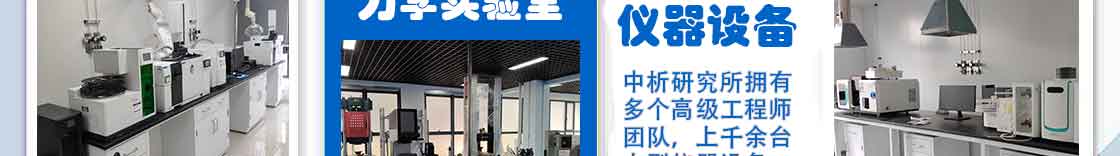
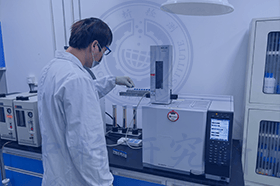
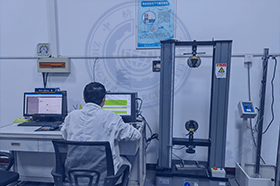
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。