


检测信息
向前焊作为焊接工艺中的重要操作方式,广泛应用于管道对接、压力容器制造、船舶建造及钢结构工程等领域。该焊接方式要求焊缝具备良好的力学性能和致密性,其质量直接影响整体结构的安全性和使用寿命。第三方检测机构通过科学的检测手段,对向前焊接头的化学成分、力学性能、无损质量及金相组织等进行全面评价,为工程质量验收提供数据支撑。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,可出具具有法律效力的检测报告。
检测项目
- 抗拉强度检测:评定焊缝金属在拉伸载荷作用下的很大承载能力,判定是否满足设计强度要求。
- 屈服强度检测:确定焊缝金属发生塑性变形的临界应力值,作为结构安全设计的重要依据。
- 延伸率检测:衡量焊缝金属塑性变形能力,反映焊接接头的延展性能和变形储备。
- 冲击韧性检测:评估焊缝在低温或动态载荷下抵抗脆性断裂的能力,确保结构运行安全。
- 弯曲试验检测:检验焊接接头弯曲塑性变形能力,暴露焊缝表面及根部的缺陷情况。
- 硬度检测:通过维氏或洛氏硬度值判断焊缝热影响区的软化或硬化程度,评估焊接工艺合理性。
- 化学成分分析:测定焊缝金属中各元素含量,判断焊接材料是否符合标准成分要求。
- 宏观金相检测:观察焊缝横截面形貌,评定焊缝成型质量、熔深及宏观缺陷分布。
- 微观金相检测:分析焊缝及热影响区显微组织,判断是否存在魏氏组织、马氏体等有害组织。
- 射线探伤检测:利用X射线或γ射线透视焊缝内部,发现气孔、夹渣、未熔合等内部缺陷。
- 超声波探伤检测:通过超声波反射波判定焊缝内部裂纹、未焊透等面积型缺陷的位置和尺寸。
- 磁粉探伤检测:检测焊缝表面及近表面的裂纹、气孔等缺陷,适用于铁磁性材料焊接件。
- 渗透探伤检测:利用着色渗透液显示焊缝表面开口缺陷,适用于非铁磁性材料焊缝检测。
- 外观尺寸检测:测量焊缝余高、宽度及咬边深度,评定焊缝外观成型质量是否符合规范。
- 气孔缺陷检测:定量分析焊缝内部气孔的数量、尺寸及分布,评定是否符合焊接质量等级。
- 夹杂物检测:评定焊缝中非金属夹杂物的类型、级别,判断对焊缝力学性能的影响程度。
- 裂纹缺陷检测:检测焊缝中热裂纹、冷裂纹及再热裂纹的存在情况,确保结构服役安全。
- 未焊透检测:评定焊缝根部或层间是否完全熔合,防止因未焊透导致的结构强度降低。
- 晶间腐蚀检测:检验奥氏体不锈钢焊缝的晶间腐蚀敏感性,评估焊接接头的耐蚀性能。
- 盐雾腐蚀检测:模拟海洋或工业大气环境,评定向前焊接头的耐环境腐蚀能力。
- 疲劳性能检测:测定焊接接头在循环载荷作用下的疲劳寿命,为结构疲劳设计提供依据。
- 扩散氢含量检测:测定焊缝金属中扩散氢含量,评估焊接接头产生冷裂纹的风险。
常见问题
向前焊检测的周期通常需要多久?检测周期根据检测项目的数量和复杂程度而定,常规力学性能和无损检测一般在3至7个工作日内完成,若涉及疲劳试验或特殊腐蚀试验,周期会相应延长。
向前焊检测需要提供什么样的样品?一般需要提供焊接试板或从实际焊缝中截取的试样,试样的尺寸和数量应满足相关标准要求,无损检测可直接在现场进行或提供焊接构件。
检测报告包含哪些内容?检测报告通常包含样品信息、检测依据、检测项目、检测结果、结论判定及检测机构资质信息,可作为工程质量验收的依据。
检测范围
- 管道环缝向前焊
- 压力容器纵缝向前焊
- 船舶船体板对接向前焊
- 桥梁钢结构向前焊
- 建筑钢结构立焊缝向前焊
- 储罐壁板横焊缝向前焊
- 管道根部向前焊
- 管道填充层向前焊
- 管道盖面层向前焊
- 碳钢向前焊接头
- 低合金钢向前焊接头
- 奥氏体不锈钢向前焊接头
- 双相不锈钢向前焊接头
- 铝合金向前焊接头
- 钛合金向前焊接头
- 镍基合金向前焊接头
- 手工电弧向前焊
- 熔化极气体保护向前焊
- 钨极氩弧向前焊
- 埋弧自动向前焊
- 药芯焊丝向前焊
- 小直径管道向前焊
- 大直径管道向前焊
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 36037-2026 | 埋弧焊和电渣焊用焊剂 | (CN-GB)国家标准 | 2026-07-30 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 2 | GB/T 8366-2021 | 电阻焊 电阻焊设备 机械和电气要求 | (CN-GB)国家标准 | 2021-05-21 | J64焊接与切割设备 | 25.160.30焊接设备 |
| 3 | GB/T 36037-2018 | 埋弧焊和电渣焊用焊剂 | (CN-GB)国家标准 | 2018-03-15 | J33焊接与切割 | 25.160.20焊接消耗品 |
| 4 | GB/T 15579.7-2023 | 弧焊设备 第7部分:焊炬(枪) | (CN-GB)国家标准 | 2023-09-07 | J64焊接与切割设备 | 25.160.30焊接设备 |
| 5 | GB/T 985.1-2008 | 气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口 | (CN-GB)国家标准 | 2008-03-31 | J33焊接与切割 | 25.160.01焊接、钎焊和低温焊综合 |
| 6 | ISO/IEC 15145:1997 | Information technology — Programming languages — FORTH | (IX-ISO)国际标准化组织 | 1997-05-08 | 35.060信息技术用语言 | |
| 7 | MIL MIL-PRF-32366 Notice 1-Validation | Grip/Bipod, Forward | (US-MIL)美国军事规范和标准 | 2015-10-21 | ||
| 8 | MIL MIL-PRF-32366 | Grip/Bipod, Forward | (US-MIL)美国军事规范和标准 | 2010-11-26 | ||
| 9 | JB/T 4158-1999 | 缝焊焊轮坯料尺寸 | (CN-JB)行业标准-机械 | 1999-08-06 | J64焊接与切割设备 | 25.160焊接、钎焊和低温焊 |
| 10 | JB/T 9526-1999 | TIG焊焊炬技术条件 | (CN-JB)行业标准-机械 | 1999-08-06 | J64焊接与切割设备 | 25.160焊接、钎焊和低温焊 |
| 11 | QJ 3196-2004 | 焊前准备及焊后处理要求 | (CN-QJ)行业标准-航天 | 2004-02-23 | J33焊接与切割 | 25.160.10焊接工艺 |
| 12 | DIN EN ISO 8167:2021-10 | Resistance welding - Embossed projection welding - Projections for resistance welding (ISO 8167:2021) | (DE-DIN)德国标准化学会 | 2021-10-01 | ||
| 13 | AWWA SOURCES55723 | City of Henderson - "Fore"ging Ahead into the Future | (US-AWWA)美国给水工程协会 | 2002-01-01 | ||
| 14 | CB/T 4209-2013 | 船体结构C02焊自动角焊技术要求 | (CN-CB)行业标准-船舶 | 2013-04-25 | U06船舶工艺 | 47.020.01造船和海上构筑物通用标准 |
| 15 | BS ISO/IEC 15145:1997 | Information technology. Programming languages. FORTH | (GB-BSI)英国标准学会 | 1997-11-15 | ||
| 16 | GB/T 10432.3-2010 | 储能焊用无头焊钉 | (CN-GB)国家标准 | 2011-01-10 | J13紧固件 | 21.060.10螺栓、螺钉、螺柱 |
| 17 | GB/T 10432.1-2010 | 电弧螺柱焊用无头焊钉 | (CN-GB)国家标准 | 2011-01-10 | J13紧固件 | 21.060.10螺栓、螺钉、螺柱 |
| 18 | ISO/IEC TR 19566-9:2024 | Information technology — JPEG Systems — Part 9: JPEG extensions mechanisms to facilitate forwards and backwards compatibility | (IX-ISO)国际标准化组织 | 2024-08-12 | ||
| 19 | GB/T 10432.2-2016 | 短周期电弧螺柱焊用无头焊钉 | (CN-GB)国家标准 | 2016-02-24 | J13紧固件 | 21.060.10螺栓、螺钉、螺柱 |
| 20 | ISO/TR 23413:2019 | Resistance welding — Overview of standards for resistance welding | (IX-ISO)国际标准化组织 | 2019-01-10 | 25.160.20焊接消耗品 |
总结
向前焊检测是保障焊接工程质量的重要环节,通过对焊接接头进行力学性能、无损检测、金相分析及腐蚀性能等多维度检测,可有效识别焊接缺陷并评估焊缝质量。选择具备CMA、CNAS等资质的第三方检测机构,能够确保检测数据的准确性和报告的法律效力,为工程安全运行提供可靠保障。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
检测实验室(部分)
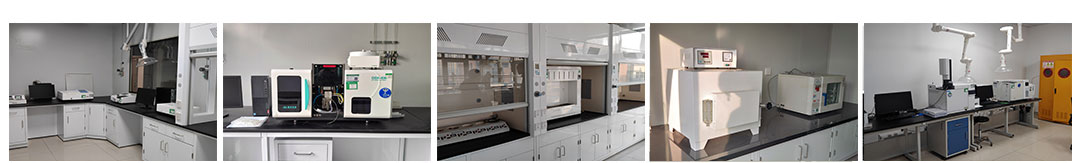
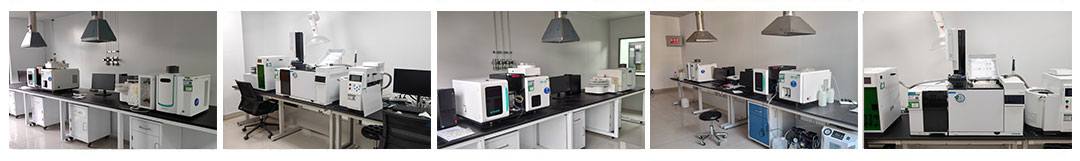
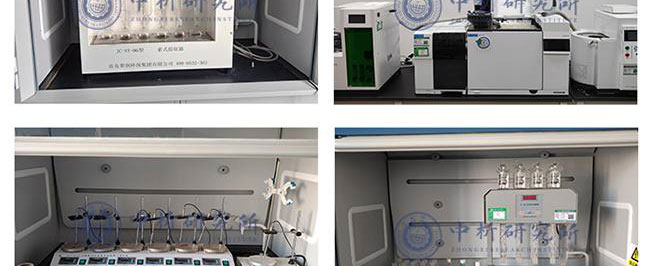
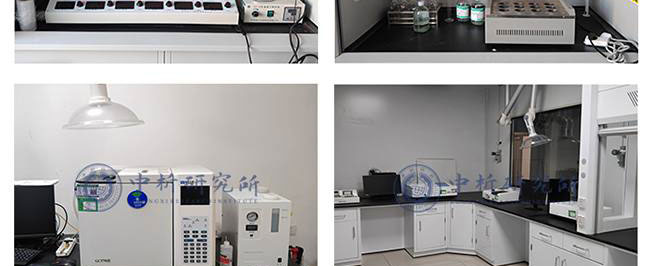
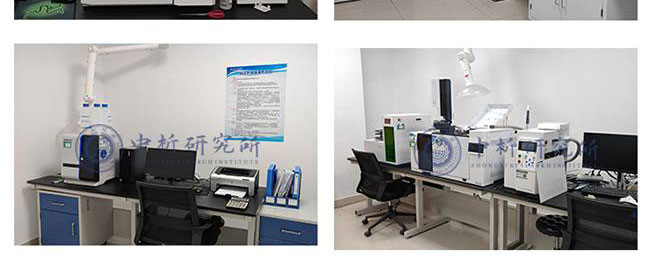
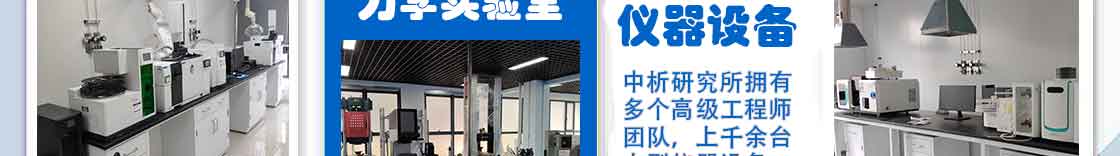
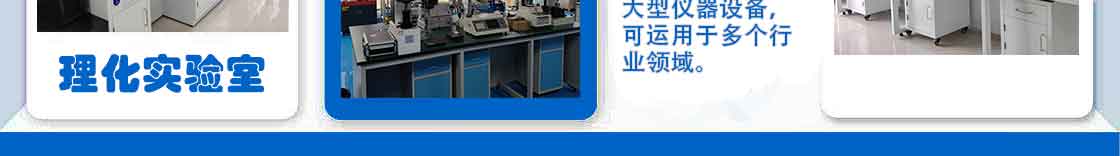
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。
以上为向前焊检测的检测内容,如需更多内容以及服务请联系在线工程师。