


检测项目
- 输入功率和电流:验证设备在额定工作条件下的实际消耗功率是否符合标称值,防止过载运行。
- 负载电压持续率:考核设备在额定负载电压下的连续工作能力,确保长时间作业的稳定性。
- 焊接电流调节范围:检测电流调节机构在全范围内的线性度与覆盖能力,保证工艺参数可调性。
- 绝缘电阻:测量带电回路与外壳之间的绝缘阻值,判定电气绝缘系统的完好程度。
- 介电强度:通过高压耐压试验验证电气系统的绝缘击穿电压,确保无闪络和击穿现象。
- 泄漏电流:检测设备在运行状态下对地泄漏电流值,保障操作人员的人身安全。
- 空载电压:限制焊接电源输出端的空载电压上限,降低触电风险。
- 外壳防护等级:验证设备外壳对固体异物和水的防护能力,确保适应不同作业环境。
- 温升试验:监测设备关键部件在规定运行周期内的温度变化,防止过热导致绝缘老化。
- 焊接电流稳定性:评估输入电压波动时焊接电流的自动补偿能力,维持输出恒定。
- 送丝速度稳定性:检测送丝机构速度的均匀性,直接影响焊缝成形质量。
- 气体流量精度:校验保护气体流量计的示值误差,确保气体保护效果。
- 电极夹持力:测量焊钳或夹具对工件的夹紧力,保证接触电阻稳定。
- 次级短路电流:测试焊接回路短路时的很大电流输出能力,反映电源的动态特性。
- 冷却系统密封性:对水冷系统进行气密性检测,防止冷却液泄漏引发故障。
- 噪声水平:测量设备在额定负载下运行产生的声压级,符合环保及职业健康标准。
- 电磁兼容性:评估设备运行时产生的电磁骚扰限值及抗干扰能力,减少对电网污染。
- 接地电阻:检测接地端子与外壳间的连接电阻,确保接地保护回路可靠。
- 机械冲击试验:验证设备在运输和使用过程中承受机械冲击的能力,结构需无松动变形。
- 焊缝成形质量:通过试焊检验焊缝外观尺寸、熔深及有无缺陷,综合评价设备焊接工艺性能。
常见问题
金属焊接设备检测过程中常发现绝缘电阻偏低的问题,多因受潮或绝缘材料老化所致,需及时进行干燥处理或更换绝缘部件。空载电压超标是另一常见隐患,可能导致触电事故,需调整限压电路或更换控制元件。此外,送丝机构不稳定会导致焊缝成形不良,通常由送丝软管堵塞或驱动电机磨损引起,需定期清理维护。温升过高现象常与散热风扇故障或负载持续率设置不当有关,应检查冷却系统并规范操作。
检测范围
- 交流弧焊机
- 直流弧焊机
- 逆变式弧焊机
- 埋弧焊机
- 气体保护焊机
- 钨极惰性气体保护焊机(TIG)
- 熔化极惰性气体保护焊机(MIG)
- 熔化极活性气体保护焊机(MAG)
- 等离子弧焊机
- 电阻点焊机
- 电阻缝焊机
- 电阻凸焊机
- 闪光对焊机
- 电渣焊机
- 螺柱焊机
- 超声波金属焊机
- 激光焊机
- 电子束焊机
- 摩擦焊机
- 高频感应焊机
- 自动焊接专机
- 焊接机器人系统
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | DL/T 370-2010 | 承压设备焊接接头金属磁记忆检测 | (CN-DL)行业标准-电力 | 2010-05-24 | F23电站、电力系统运行检修 | 25.160.40焊接接头 |
| 2 | DL/T 1801-2018 | 水电金属结构及设备焊接接头相控阵超声检测 | (CN-DL)行业标准-电力 | 2018-04-03 | P59水电工程 | 25.160.40焊接接头 |
| 3 | DL/T 2242-2021 | 气体绝缘金属封闭设备铝合金外壳材料及焊接通用技术条件 | (CN-DL)行业标准-电力 | 2021-01-07 | H26金属无损检验方法 | 77.040.20金属材料无损检测 |
| 4 | DL/T 330-2021 | 水电水利工程金属结构及设备焊接接头衍射时差法超声检测 | (CN-DL)行业标准-电力 | P59水电工程 | 27.140水力工程 | |
| 5 | DL/T 330-2010 | 水电水利工程金属结构及设备焊接接头衍射时差法超生检测 | (CN-DL)行业标准-电力 | 2011-01-09 | F24电力试验技术 | 27.140水力工程 |
| 6 | GB/T 802.5-2009(英文版) | 非金属嵌件六角锁紧盖形螺母 焊接型 | (CN-GB)国家标准 | 2009-10-15 | J13紧固件 | |
| 7 | NB/T 20005.10-2024 | 压水堆核电厂用碳钢和低合金钢 第10部分:用填充金属焊接的2、3级设备用钢管 | (CN-NB)行业标准-能源 | 2024-12-25 | H46钢板、钢带 | 77.140.50扁平钢和半成品 |
| 8 | SJ/Z 2068-1982 | 电子工业专用设备金属焊接通用技术要求 | (CN-SJ)行业标准-电子 | 1982-02-18 | L97加工专用设备 | |
| 9 | GB/T 2550-2025 | 气体焊接设备 焊接、切割和类似作业用橡胶软管 | (CN-GB)国家标准 | 2025-08-29 | G42胶管、胶带、胶布 | 25.160.30焊接设备 |
| 10 | DB61/ 451-2008 | 气体绝缘金属封闭开关设备焊接壳体检验规范 | (CN-DB61)陕西省地方标准 | 2008-08-29 | H26金属无损检验方法 | 19.100无损检测 |
| 11 | NAS 959 Rev.4 | Manual Gas Metal Arc (Gma) Welding Equipment - Inactive for New Design | (US-NAS)航空航天工业协会 - 国家航空航天标准 | 2012-07-31 | ||
| 12 | GB/T 35981-2018(英文版) | 冶金设备 焊接吊耳 技术规范 | (CN-GB)国家标准 | H90冶金机械设备综合 | ||
| 13 | GB/T 25313-2010 | 焊接设备电磁场检测与评估准则 | (CN-GB)国家标准 | 2010-11-10 | J64焊接与切割设备 | 25.160.30焊接设备 |
| 14 | DIN EN ISO 14732:2013-12 | Welding personnel - Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials (ISO 14732:2013) | (DE-DIN)德国标准化学会 | 2013-12-01 | ||
| 15 | T/CSEE 0052-2017 | 气体绝缘金属封闭式电气设备外壳 焊接接头无损检测技术规程 | (CN-TUANTI)团体标准 | 2018-02-28 | K30/39低压电器 | 77.040.20金属材料无损检测 |
| 16 | GB/T 2550-2016 | 气体焊接设备 焊接、切割和类似作业用橡胶软管 | (CN-GB)国家标准 | 2016-02-24 | G42胶管、胶带、胶布 | 25.160.30焊接设备 |
| 17 | SJ/T 10480-1994 | 导丝焊接设备通用技术条件 | (CN-SJ)行业标准-电子 | 1994-04-11 | J60/69通用加工机械与设备 | 25.160.30焊接设备 |
| 18 | EN ISO 14732:2013 | Welding personnel - Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials (ISO 14732:2013) | (IX-CEN)欧洲标准化委员会 | 2013-08-07 | J30/39加工工艺 | 03.100.30劳动资源管理 |
| 19 | GB/T 2550-2007 | 气体焊接设备 焊接、切割和类似作业用橡胶软管 | (CN-GB)国家标准 | 2007-11-28 | G42胶管、胶带、胶布 | 25.160.30焊接设备 |
| 20 | T/GDMES 0009.2-2021 | 激光焊接设备 透明塑料激光焊接设备 | (CN-TUANTI)团体标准 | 2021-08-30 | CCS | 25.160.30焊接设备 |
检测方法
- 直观检查法:通过目视观察设备外观结构、标识标牌及电气连接情况,初步判定合规性。
- 仪器测量法:使用高精度数字万用表、钳形电流表等仪表测量电压、电流及电阻参数。
- 绝缘电阻测试法:应用兆欧表对主回路、控制回路与外壳之间进行绝缘阻值测量。
- 耐压试验法:采用耐压测试仪施加规定频率的高电压,检验电气间隙的爬电距离可靠性。
- 热电偶测温法:利用热电偶传感器埋入绕组或关键发热部件,实时监测温升曲线。
- 负载试验法:连接模拟负载箱或实际焊接负载,测试设备在不同负载持续率下的输出特性。
- 示波器分析法:使用数字示波器捕捉焊接电流、电压波形,分析电弧稳定性及动态响应。
- 流量计校准法:采用标准流量计对设备自带的气体流量计进行比对校准。
- 声级计测量法:在规定距离和背景下使用声级计测量设备运行噪声。
- 拉力测试法:对点焊或对焊试件进行拉伸试验,依据断裂力判定焊接接头强度。
- 金相检验法:切取焊缝试样经抛光腐蚀后,在显微镜下观察熔深及组织结构。
检测信息
金属焊接设备是指在工业生产中利用各种焊接工艺将金属材�的性连接的成套装置,广泛应用于机械制造、石油化工、船舶建造、压力容器生产及建筑工程等领域。该类设备的运行稳定性与焊接质量直接关系到焊接结构件的安全性能和使用寿命,因此对其进行系统性检测具有重要的工程意义。检测工作依据国家强制性标准及行业标准,通过电气安全测试、热性能试验及机械性能检验等手段,全面评估设备的合规性。
总结
金属焊接设备检测是保障焊接作业安全与产品质量的关键环节,涵盖电气安全、输出特性及工艺性能等多个维度。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,能够依据GB/T 15579、GB/T 8118等国家标准及行业标准提供全面的检测服务。通过科学的检测手段及时发现设备潜在隐患,有助于企业降低安全风险,提升焊接生产效率与产品合格率。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
检测实验室(部分)
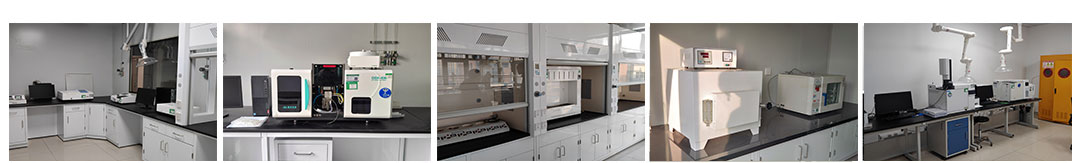
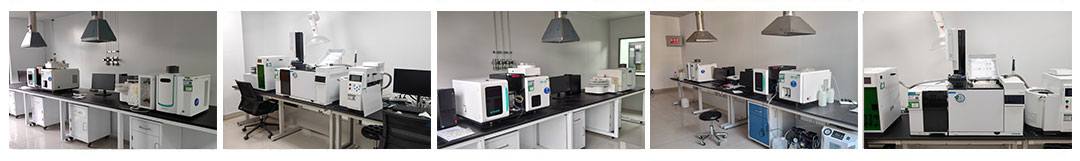
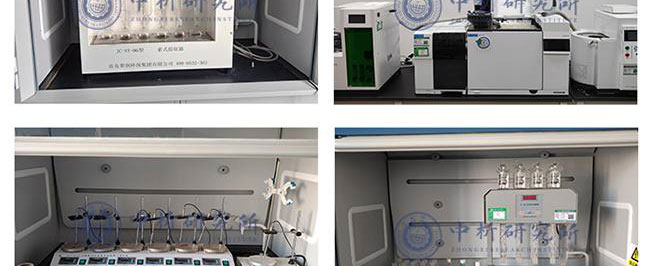
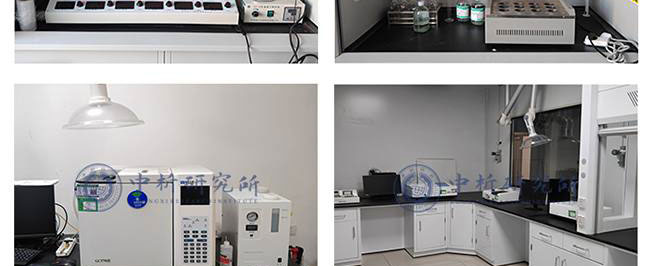
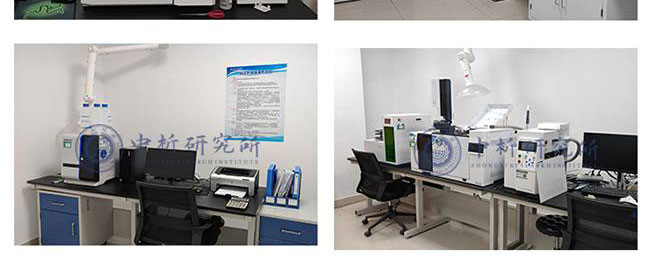
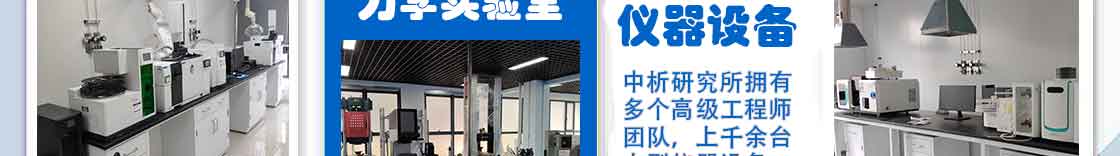
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。
以上为金属焊接设备检测的检测内容,如需更多内容以及服务请联系在线工程师。