


检测范围
- 高速钢车刀
- 硬质合金焊接车刀
- 可转位车刀
- 机夹式车刀
- 立铣刀
- 面铣刀
- 键槽铣刀
- 球头铣刀
- T型槽铣刀
- 角度铣刀
- 直柄麻花钻
- 锥柄麻花钻
- 扩孔钻
- 锪钻
- 中心钻
- 机用铰刀
- 手用铰刀
- 直柄机用铰刀
- 锥柄机用铰刀
- 套式铰刀
- 粗齿圆柱形铣刀
- 细齿圆柱形铣刀
- 三面刃铣刀
- 锯片铣刀
- 齿轮滚刀
- 插齿刀
- 剃齿刀
- 直齿锥齿轮刨刀
- 弧齿锥齿轮铣刀
- 丝锥
- 圆板牙
- 螺纹梳刀
- 拉刀
- 推刀
- 镗刀
- 浮动镗刀
- 数控刀具
- 涂层刀具
- 陶瓷刀具
- 立方氮化硼刀具
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | ГОСТ Р 51140-98 | Инструмент металлорежущий. Требования безопасности и методы испытаний | (RU-GOST)俄罗斯国家标准 | J40/49工艺装备 | 25.100切削工具 | |
| 2 | GB/T 12204-2010 | 金属切削 基本术语 | (CN-GB)国家标准 | 2010-11-10 | J41刀具 | 25.100.50丝锥和板牙 |
| 3 | GB/T 6477-2008 | 金属切削机床 术语 | (CN-GB)国家标准 | 2008-08-11 | J50机床综合 | 25.080.01机床综合 |
| 4 | GB/T 20955-2007 | 金属切削刀具 丝锥术语 | (CN-GB)国家标准 | 2007-06-25 | J41刀具 | 25.100.50丝锥和板牙 |
| 5 | GB/T 14895-2010 | 金属切削刀具术语 切齿刀具 | (CN-GB)国家标准 | 2010-11-10 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 6 | GB/T 25372-2010 | 金属切削机床 精度分级 | (CN-GB)国家标准 | 2010-11-10 | J50机床综合 | 25.080.01机床综合 |
| 7 | GB/T 9061-2025 | 金属切削机床 通用技术规范 | (CN-GB)国家标准 | 2025-10-05 | J50机床综合 | 25.080.01机床综合 |
| 8 | GB/T 16768-2025 | 金属切削机床 振动测量方法 | (CN-GB)国家标准 | 2025-10-05 | J50机床综合 | 25.080.01机床综合 |
| 9 | GB/T 21019-2007 | 金属切削刀具 铣刀术语 | (CN-GB)国家标准 | 2007-07-26 | J41刀具 | 25.100.20铣刀 |
| 10 | GB/T 21020-2007 | 金属切削刀具 圆板牙术语 | (CN-GB)国家标准 | 2007-07-26 | J41刀具 | 25.100.50丝锥和板牙 |
| 11 | GB/T 21018-2007 | 金属切削刀具 铰刀术语 | (CN-GB)国家标准 | 2007-07-26 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 12 | GB/T 3167-2015 | 金属切削机床 操作指示图形符号 | (CN-GB)国家标准 | 2015-05-15 | J50机床综合 | 25.080.01机床综合 |
| 13 | GB/T 15375-2008 | 金属切削机床 型号编制方法 | (CN-GB)国家标准 | 2008-08-11 | J50机床综合 | 25.080.01机床综合 |
| 14 | GB/T 20954-2007 | 金属切削刀具 麻花钻术语 | (CN-GB)国家标准 | 2007-06-25 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 15 | GB/T 25373-2010 | 金属切削机床 装配通用技术条件 | (CN-GB)国家标准 | 2010-11-10 | J50机床综合 | 25.080.01机床综合 |
| 16 | MIL MIL-STD-982 Notice 2-Cancellation | CEMENTED CARBIDES, METAL CUTTING TOOL GRADES (GOVERNMENT GRADING SYSTEM, INTENDED USES AND PHYSICAL PROPERTIES) (NO S/S DOCUMENT) | (US-MIL)美国军事规范和标准 | 1998-04-30 | ||
| 17 | GB/T 23571-2009 | 金属切削机床 随机技术文件的编制 | (CN-GB)国家标准 | 2009-04-13 | J50机床综合 | |
| 18 | GB/T 23571-2009 | 金属切削机床 随机技术文件的编制 | (CN-GB)国家标准 | 2009-04-13 | J50机床综合 | 25.080.01机床综合 |
| 19 | GB/T 23570-2009 | 金属切削机床焊接件 通用技术条件 | (CN-GB)国家标准 | 2009-04-13 | J50机床综合 | 25.080.01机床综合 |
| 20 | JB/T 15627-2026 | 金属切削机床涂漆技术规范 | (CN-JB)行业标准-机械 | 2026-06-01 | J50机床综合 | 25.080.01机床综合 |
检测信息
金属切削工具是机械制造加工中用于切除工件多余材料的关键器具,广泛应用于车削、铣削、钻削、镗削、刨削及齿轮加工等切削工艺场景。该类工具的工作性能直接决定了加工件的尺寸精度、表面质量及生产效率,其质量管控涵盖材料成分、几何参数、力学性能及表面涂层等多个维度。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,可依据国家标准、行业标准及国际标准对各类金属切削工具进行全项检测,为生产企业及使用单位提供客观、准确的检测数据。
常见问题
金属切削工具检测中常遇到的问题主要集中在硬度不均匀、涂层脱落及尺寸超差等方面。硬度不均匀通常由热处理工艺控制不当导致,如淬火加热温度或冷却速度不均,会造成刀具局部早期磨损或崩刃。涂层脱落问题多源于涂层前表面预处理不彻底或涂层工艺参数选择不当,导致涂层与基体结合力不足,在高负荷切削时发生剥离。尺寸超差问题则可能源于磨削加工精度不足或测量器具校准失效,直接影响被加工工件的尺寸精度。
此外,刀具材料的碳化物偏析也是影响质量的重要因素,严重的碳化物偏析会降低刀具的强度和韧性,导致刀具在使用过程中发生断裂。对于焊接类刀具,焊接质量缺陷如焊缝气孔、未焊透或焊接裂纹,也会显著降低刀具的整体强度,在重载切削时发生刀头脱落事故。针对上述问题,通过系统的检测分析可有效识别质量隐患,为工艺改进提供数据支撑。
检测项目
- 硬度检测:衡量刀具材料抵抗局部塑性变形的能力,是评估刀具耐磨性的核心指标。
- 抗弯强度检测:测定刀具材料在弯曲载荷作用下抵抗断裂的能力,反映刀具的韧性储备。
- 冲击韧性检测:评估刀具在动态冲击载荷下吸收能量并抵抗断裂的能力,适用于断续切削工况评估。
- 化学成分分析:确定刀具材料中合金元素的含量是否符合牌号要求,保障材料基础性能。
- 金相组织分析:观察刀具材料的显微组织形态,判定热处理工艺质量及材料内部缺陷。
- 密度检测:测定硬质合金等粉末冶金刀具的实际密度,用于评估材料致密度及孔隙率。
- 矫顽磁力检测:反映硬质合金中粘结相的含量及分布状态,用于监控合金的磁性能及组织稳定性。
- 钻削力检测:测量钻孔过程中的轴向力和扭矩,评估钻头切削刃的锋利度及切削性能。
- 扭矩检测:测定丝锥或钻头加工过程中的旋转阻力矩,用于校核刀具强度及切削参数合理性。
- 轴向力检测:测量钻削或攻丝过程中的进给阻力,评估刀具几何角度设计的合理性。
- 耐用度试验:在规定切削条件下测定刀具从开始切削至磨损量达到限定值的时间,评估刀具寿命。
- 尺寸精度检测:测量刀具的直径、长度、角度等几何尺寸,确保其符合图纸公差要求。
- 形状公差检测:检测刀具切削刃的直线度、圆柱度等形状误差,保证切削运动的准确性。
- 位置公差检测:测量刀具切削刃相对于安装基准的位置精度,如同轴度、圆跳动等。
- 外观质量检测:目视或借助显微镜检查刀具表面裂纹、崩刃、锈蚀及烧伤等宏观缺陷。
- 表面粗糙度检测:测量刀具刃口及排屑槽表面的微观不平度,影响排屑顺畅度及加工表面质量。
- 涂层厚度检测:测定刀具表面涂覆层的厚度值,直接影响涂层的耐磨性及使用寿命。
- 涂层结合力检测:评估涂层与基体材料之间的结合强度,防止涂层在切削过程中剥落。
- 涂层硬度检测:测定刀具表面涂层的显微硬度,评估涂层抵抗磨粒磨损的能力。
- 孔隙度检测:评定硬质合金刀具内部孔隙的大小及分布数量,影响刀具的强度及断裂韧性。
- 脱碳层深度检测:测定高速钢刀具表面脱碳层的厚度,防止因表面碳含量降低导致硬度下降。
- 碳化物不均匀度检测:评估高速钢刀具中共晶碳化物的破碎程度及分布均匀性,影响刀具的热处理质量。
- 裂纹检测:采用无损检测方法探测刀具内部或表面的细微裂纹,防止刀具在使用中早期失效。
- 刃口锋利度检测:测量刀具切削刃的钝圆半径或楔角,直接决定切削时的切削力及加工表面完整性。
总结
金属切削工具检测是保障机械加工质量的重要技术手段,通过对硬度、强度、化学成分、几何精度及涂层性能等关键指标的测试,可全面评估刀具的制造质量及使用性能。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,配备的检测仪器设备,能够为刀具生产企业及终端用户提供科学、公正的检测服务。定期开展金属切削工具检测,有助于优化刀具制造工艺、提升加工效率并降低生产成本,对推动制造业高质量发展。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
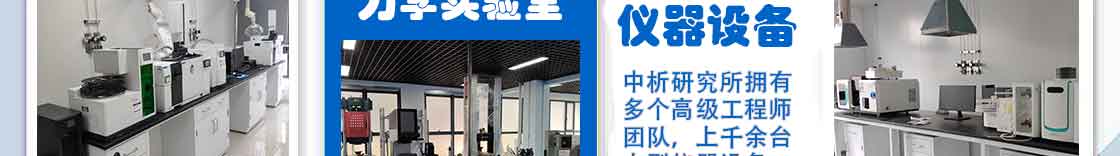
检测实验室(部分)
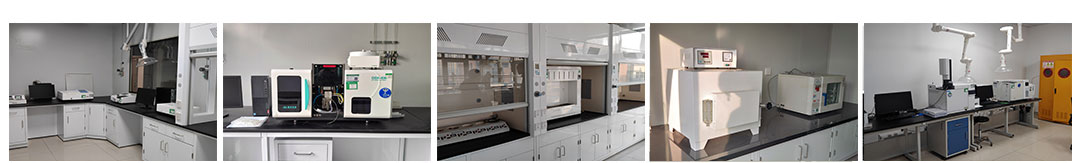
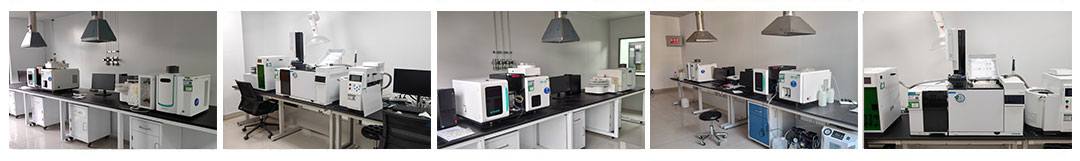
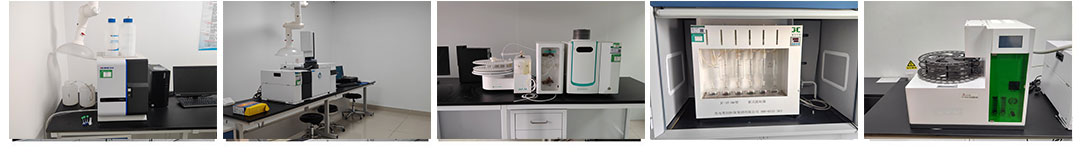
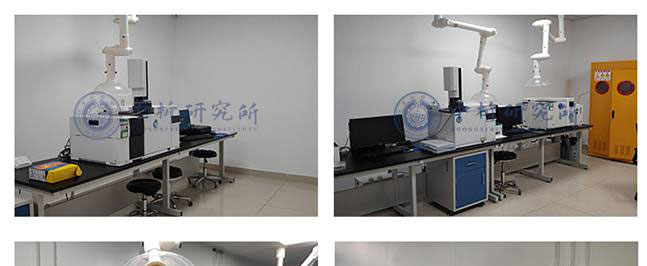
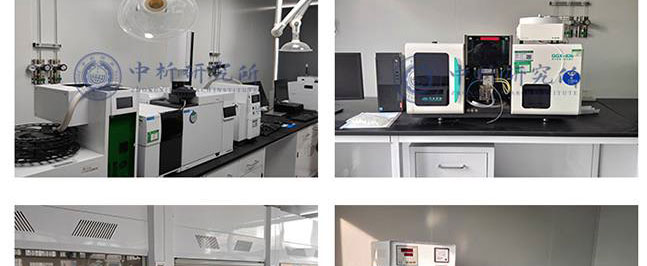
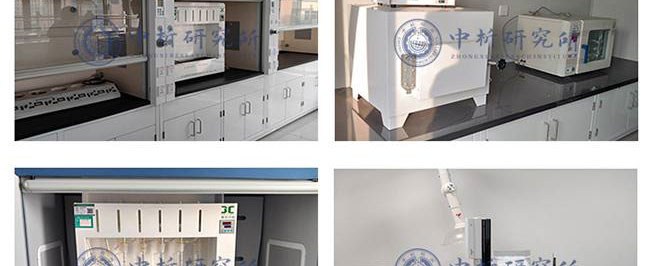
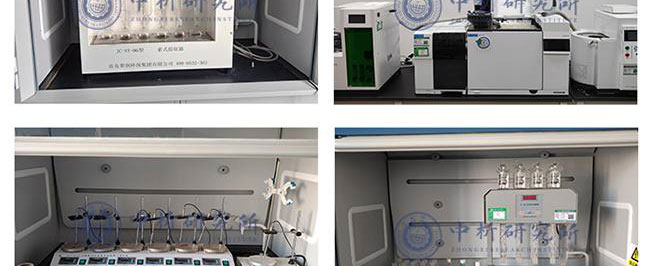
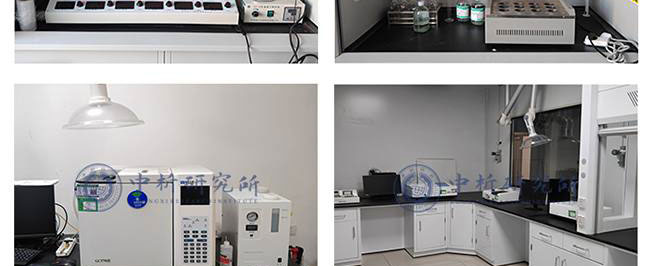
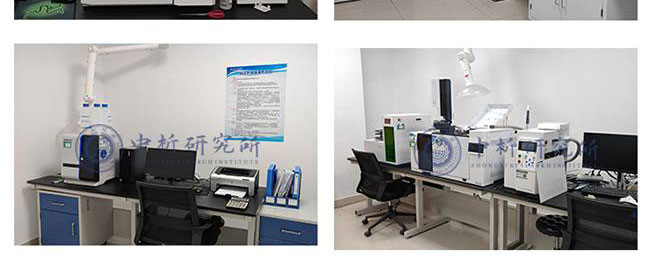
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。
以上为金属切削工具检测的检测内容,如需更多内容以及服务请联系在线工程师。