


检测信息(部分)
金属扩孔钻是一种用于对已加工孔进行扩孔加工的切削刀具,广泛应用于机械制造、汽车零部件加工、模具制造、航空航天零部件加工等领域。该产品通过旋转切削方式将预制孔扩大至所需尺寸,具有加工精度高、表面质量好、切削效率稳定等特点。检测工作主要围绕产品的几何尺寸精度、材料性能、切削性能及表面质量等方面展开,确保产品符合相关国家标准和行业规范要求,保障用户使用安全和加工质量。
检测方法(部分)
- 直接测量法:使用量具直接测量尺寸参数
- 光学投影法:通过投影放大测量几何形状
- 比较测量法:与标准件对比确定偏差
- 压痕硬度法:测量材料抵抗塑性变形能力
- 光谱分析法:测定材料化学元素含量
- 金相检验法:观察材料微观组织结构
- 涡流测厚法:测量非磁性涂层厚度
- 接触式粗糙度测量:触针扫描评定表面质量
- 旋转跳动测量:检测刀具径向和端面跳动
- 切削试验法:实际加工验证刀具性能
- 目视检查法:识别外观缺陷和损伤
检测范围(部分)
- 直柄扩孔钻
- 锥柄扩孔钻
- 硬质合金扩孔钻
- 高速钢扩孔钻
- 焊接式扩孔钻
- 整体式扩孔钻
- 机夹式扩孔钻
- 可转位扩孔钻
- 单刃扩孔钻
- 多刃扩孔钻
- 左旋扩孔钻
- 右旋扩孔钻
- 直槽扩孔钻
- 螺旋槽扩孔钻
- 涂层扩孔钻
- 非涂层扩孔钻
- 粗加工扩孔钻
- 精加工扩孔钻
- 阶梯扩孔钻
- 锥度扩孔钻
- 深孔扩孔钻
- 浅孔扩孔钻
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 4257-2004 | 扩孔钻 技术条件 | (CN-GB)国家标准 | 2004-02-10 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 2 | GB/T 1142-2004 | 套式扩孔钻 | (CN-GB)国家标准 | 2004-02-10 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 3 | GB/T 20954-2007 | 金属切削刀具 麻花钻术语 | (CN-GB)国家标准 | 2007-06-25 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 4 | HB 3483-1985 | 不通孔用直柄扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 5 | HB 3485-1985 | 通孔用锥柄扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 6 | HB 3486-1985 | 不通孔用锥柄扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 7 | HB 3482-1985 | 孔加工工序间用的扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 8 | GB/T 4256-2022 | 直柄和莫氏锥柄扩孔钻 | (CN-GB)国家标准 | 2022-07-11 | J41刀具 | 25.100.30钻头、锪钻、铰刀 |
| 9 | GB/T 31310-2014(英文版) | 金属材料 残余应力测定 钻孔应变法 | (CN-GB)国家标准 | H22金属力学性能试验方法 | ||
| 10 | HB 3491-1985 | 不通孔用二齿平刃直柄扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 11 | HB 3492-1985 | 不通孔用四齿平刃锥柄扩孔钻 | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 12 | HB 3489-1985 | 通孔用套式扩孔钻d=25~80mm | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 13 | HB 3490-1985 | 不通孔用套式扩孔钻d=25~80mm | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 | |
| 14 | QJ 345-1978 | 通孔用套装扩孔钻(D=32~60) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 15 | QJ 349-1978 | 盲孔用套装扩孔钻(D=32~60) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 16 | QJ 343-1978 | 通孔用直柄扩孔钻(D=8~15) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 17 | QJ 344-1978 | 通孔用锥柄扩孔钻(D=12~32) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 18 | QJ 347-1978 | 盲孔用直柄扩孔钻(D=5~15) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 19 | QJ 348-1978 | 盲孔用锥柄扩孔钻(D=12~32) | (CN-QJ)行业标准-航天 | 1980-01-01 | V91刀具 | 25.100.30钻头、锪钻、铰刀 |
| 20 | HB 3484-1985 | 加工铝合金不通孔用直柄孔扩孔钻d=5~9.5mm | (CN-HB)行业标准-航空 | 1985-06-07 | V95工具 |
检测仪器(部分)
- 工具显微镜
- 数显外径千分尺
- 光学投影仪
- 表面粗糙度仪
- 洛氏硬度计
- 维氏硬度计
- 跳动检查仪
- 金相显微镜
- 直读光谱仪
- 涂层测厚仪
- 角度尺
- 工具测量机
检测项目(部分)
- 外径尺寸偏差:反映扩孔钻切削部分直径与标称值的差异程度
- 刃带宽度测量:影响切削稳定性和孔壁表面质量
- 前角角度检测:决定切削刃的锋利程度和切削力大小
- 后角角度检测:影响刀具与工件的摩擦及散热性能
- 主切削刃长度:关系到切削深度和加工效率
- 柄部直径公差:确保刀具安装定位精度
- 总长度尺寸:影响刀具在机床上的使用范围
- 沟槽螺旋角:决定排屑顺畅程度和切削平稳性
- 刃口直线度:影响加工孔的圆柱度和表面粗糙度
- 径向跳动误差:反映刀具旋转时的偏摆程度
- 端面跳动检测:影响扩孔时的轴向稳定性
- 硬度值测试:决定刀具耐磨性和使用寿命
- 材料化学成分分析:验证材料牌号是否符合要求
- 金相组织检验:评估材料热处理质量
- 涂层厚度测量:影响刀具表面耐磨和润滑性能
- 涂层结合强度:决定涂层是否会剥落失效
- 表面粗糙度检测:影响刀具摩擦和排屑性能
- 外观质量检查:识别表面裂纹、锈蚀、崩刃等缺陷
- 切削试验验证:实际考核刀具切削性能
- 耐用度测试:评估刀具在规定条件下的使用寿命
- 刃口锋利度检测:影响初始切削力和加工质量
- 对称度误差测量:影响扩孔后的孔径一致性
总结
金属扩孔钻检测工作是保障产品质量和使用性能的重要环节。通过对几何尺寸、材料性能、表面质量及切削性能等多方面的系统检测,可以全面评估产品是否符合设计要求和相关标准。检测过程中应选择合适的检测仪器和方法,确保检测数据准确可靠。生产企业应建立完善的检测体系,加强过程质量控制,持续提升产品品质,满足用户对高精度孔加工的需求。

检测资质(部分)
北京中科光析科学技术研究所旗下实验室拥有CMA检验检测资质证书以及CNAS证书和ISO证书以及高新技术企业证书和AAA级信用企业证书和山东省国防经济发展促进会会员证书等多项荣誉资质。
检测优势
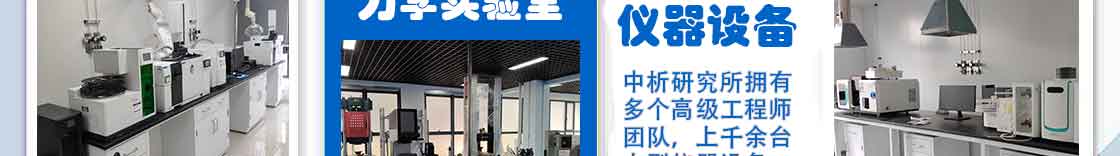
检测实验室(部分)
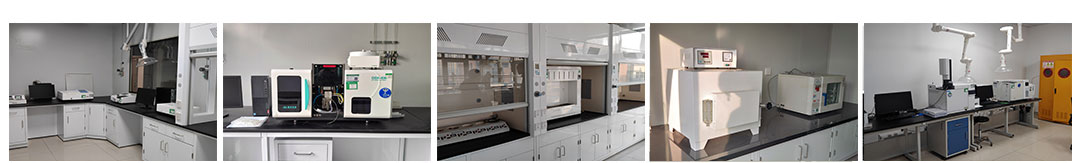
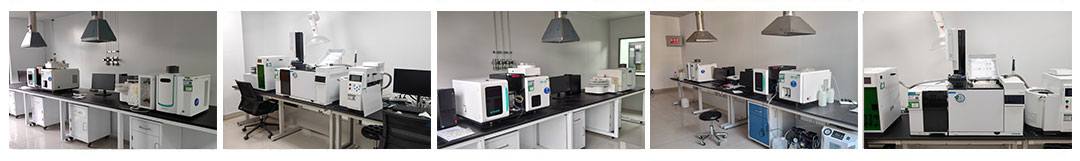
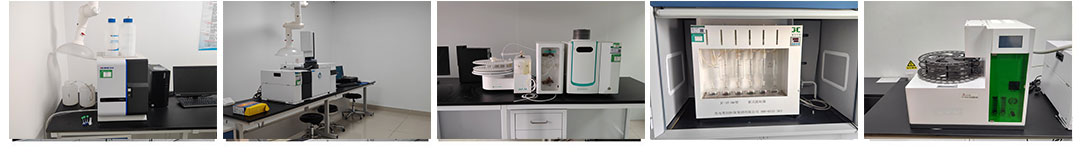
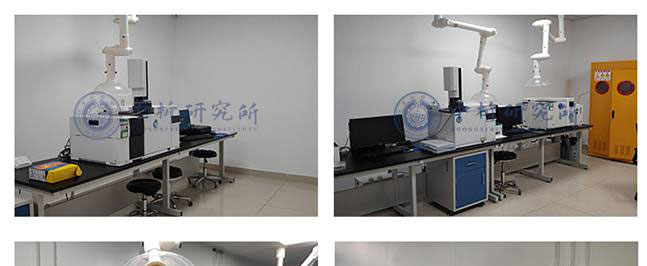
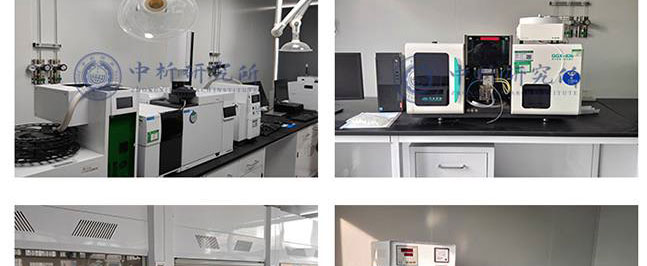
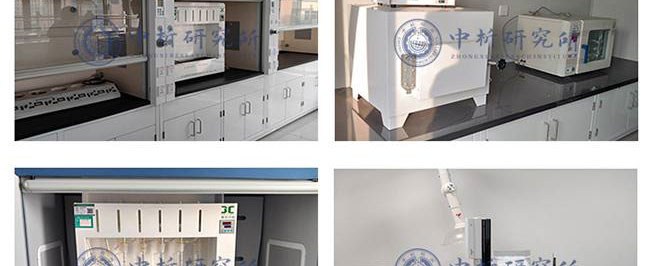
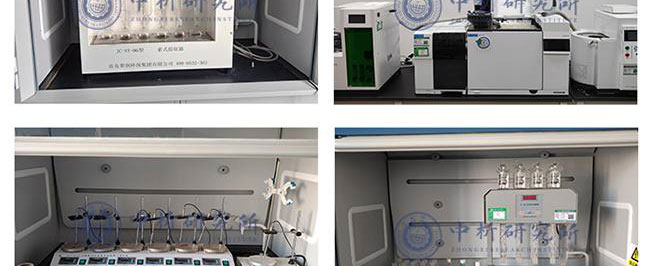
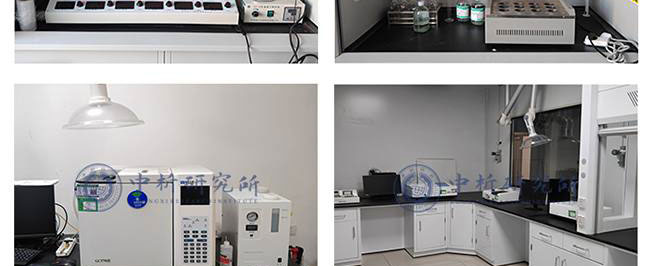
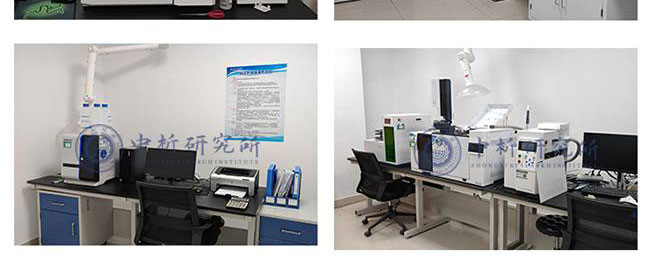
北京中科光析科学技术研究所旗下实验室拥有物理试验室、机械实验室、化学试验室、生物实验室以及微生物实验室等多个检验检测实验室,为多行业的检验检测服务提供了坚固的支撑,检测仪器齐全,能满足多行业客户检测需求。
合作客户(部分)





检测报告作用
1、可以帮助生产商识别产品的潜在问题或缺陷,并及时改进生产工艺,保障产品的品质和安全性。
2、可以为生产商提供科学的数据,证明其产品符合国际、国家和地区相关标准和规定,从而增强产品的市场竞争力。
3、可以评估产品的质量和安全性,确保产品能够达到预期效果,同时减少潜在的健康和安全风险。
4、可以帮助生产商构建品牌形象,提高品牌信誉度,并促进产品的销售和市场推广。
5、可以确定性能和特性以及元素,例如力学性能、化学性质、物理性能、热学性能等,从而为产品设计、制造和使用提供参考。
6、可以评估产品是否含有有毒有害成分,以及是否符合环保要求,从而保障产品的安全性。
检测流程
1、中析研究所接受客户委托,为客户提供检测服务
2、客户可选择寄送样品或由我们的工程师进行采样,以确保样品的准确性和可靠性。
3、我们的工程师会对样品进行初步评估,并提供报价,以便客户了解检测成本。
4、双方将就检测项目进行详细沟通,并签署保密协议,以保证客户信息的保密性。在此基础上,我们将进行测试试验.
5、在检测过程中,我们将与客户进行密切沟通,以便随时调整测试方案,确保测试进度。
6、试验测试通常在7-15个工作日内完成,具体时间根据样品的类型和数量而定。
7、出具检测样品报告,以便客户了解测试结果和检测数据,为客户提供有力的支持和帮助。
以上为金属扩孔钻检测的检测内容,如需更多内容以及服务请联系在线工程师。
